

Jawaban cepat - pembuatan pelet pakan ikan dengan mesin:Pelet yang retak, berdebu, atau tenggelam hampir selalu merupakan masalah pengaturan, bukan masalah mesin. Kekuatan dan daya apung pelet ditentukan oleh kehalusan penggilingan, kelembaban tumbukan, suhu ekstrusi, kecepatan sekrup dan kurva pengeringan. Jika ada yang salah, bacalah dalam urutan itu.
Tidak yakin pengaturan mana yang sebenarnya dibutuhkan resep Anda?Kirimkan kepada kami spesies target, diameter pelet, dan daftar-bahan mentah Anda, dan kami akan memetakan jendela pengondisian dan ekstrusi yang sesuai dengan lini Anda.Mintalah tinjauan proses →
Apa dalam Resep Anda yang Menentukan Kualitas Sebelum Mesin Pembuat Pelet Pakan Ikan Anda?
Teknik pembuatan pelet pakan ikan yang baik dimulai sebelum bahan mencapai ekstruder. Formula dan kehalusan gilingan mengatur langit-langit; ekstrusi hanya berfungsi di dalamnya. Penggilingan yang kasar, tidak rata, dan resep yang tidak seimbang akan menghasilkan pelet yang lemah tidak peduli seberapa baik Anda menyetel mesin.
Dua hal yang paling penting di sini:seberapa halus kamu menggiling, Danbagaimana Anda menyeimbangkan pati, protein dan pengikat. Keduanya berada di hulu setiap pengaturan suhu dan tekanan yang akan Anda baca nanti.
Aturan 1/3 untuk kehalusan gilingan
Aturan penggilingan yang paling berguna dalam aquafeed sederhana saja. Usahakan partikel terbesar tidak lebih besar dari kira-kirasepertiga diameter-lubang cetakan. Masukkan cetakan yang menghasilkan pelet berukuran 3 mm, dan Anda biasanya ingin partikel yang paling kasar tetap berada di bawah 1 mm.
Dalam prakteknya, pakan ikan yang diekstrusi biasanya digiling halus. Layar hammer mill kira-kira0,8–1,5 mmadalah hal yang umum. Untuk pelet yang lebih kecil, banyak produsen yang menginginkan tepung dengan ukuran mesh sekitar 40–60 (sekitar 0,25–0,42 mm). Makanan yang lebih halus dan seragam menghasilkan tiga hal sekaligus:
- Diaagar-agar menjadi lebih sempurna, jadi pati mengikat pelet menjadi satu.
- Diamengurangi retak dan halus, karena lebih sedikit partikel berukuran besar yang merobek permukaan pelet.
- Diamenghaluskan aliran ekstrusi, memberikan tekanan yang lebih stabil pada dadu.
Imbalannya-adalah energi dan hasil. Penggilingan yang sangat halus akan memakan tenaga-penggilingan palu dan memperlambat keluaran, sehingga hanya dapat digunakan saat pelet membutuhkannya. Untuk pelet berdiameter-kecil, biasanya demikian. Perlakukan ini sebagai titik awal dan sesuaikan dengan pabrik dan layar Anda sendiri.
Menyeimbangkan pati, protein dan pengikat
Pelet pakan ikan terapung disatukan oleh pati tergelatinisasi dan pengikatan alami protein matang. Keseimbangan di antara keduanya menentukan stabilitas air.
Sebagai jendela kerja yang kasar, pakan air yang diekstrusi dibawapati sekitar 15–25%Danprotein sekitar 28–36%, berpindah menurut spesies: protein lebih rendah untuk ikan nila, lebih tinggi untuk spesies karnivora. Pati bukan sekedar nutrisi; itu adalah lemnya. Terlalu sedikit maka pelet gagal di dalam air. Terlalu banyak maka pelet menjadi lengket dan sulit kering.
Jika resep Anda rendah bahan pengikat alaminya, produsen terkadang menyertakan bahan pengikat fungsional atau fraksi butiran yang dipilih untuk pengikatan. Tujuannya bukanlah satu angka sempurna. Ini untuk memastikan formula Andamemiliki cukup pati yang dapat digelatinisasi untuk menyatukan peletnamun tetap memenuhi target gizi. Untuk melihat lebih dalam-formulasi berbiaya rendah, lihatproduksi pakan ikan yang terjangkau: formulasi dan pelet. Untuk panduan tentang campuran praktis-buatan pertanian, bacalahCatatan FAO tentang pembuatan pakan ikan-buatan peternakan. Dan jika Anda masih tidak yakin bagaimana garis akhir dapat menyatu, lihatbagaimana lini produksi pakan ikan yang lengkap dapat dipadukan.
Mengapa Kelembapan dan Pengkondisian Menentukan Kualitas Pelet?
Jika Anda hanya mengubah satu hal untuk meningkatkan kualitas pelet, ubah kontrol kelembapan Anda. Penyimpangan kecil dalam kelembapan tumbukan menggerakkan ekspansi, daya apung, dan kekuatan pelet lebih besar dibandingkan variabel tunggal lainnya. Sebagian besar kegagalan batch yang "tidak dapat dijelaskan" disebabkan oleh air.
Kisaran kelembaban target
Sebelum diekstrusi, tumbukan membutuhkan kelembapan yang cukup untuk matang, tetapi tidak terlalu banyak hingga menjadi pasta. Dalam ekstrusi tipe-basah, kondisioner menambahkan uap dan air, sehingga tumbukan yang masuk ke dalam tong mengalir dengan kecepatan kira-kirakelembaban 20–30%., dengan kelembapan total pada titik pendaratan dekat25–30%.
Dua peringatan:
- Ukur kelembapanpada mixer dan lagi setelah kondisioner, tidak sekali pun di awal shift. Bahan menyerap dan kehilangan air saat bergerak.
- Periksa kembali setelah ada perubahan bahan baku. Jagung atau tepung ikan baru mungkin memiliki kadar air yang berbeda dari yang sebelumnya, dan titik setel Anda harus mengikuti.
Mengapa "uap basah" merusak batch
Ekstrusi-jenis basah hidup atau mati pada kualitas uap. Anda inginuap kering dan jenuh, jenis yang hampir tidak membawa tetesan air yang tersuspensi.
"Uap basah" adalah uap yang mengandung kondensat. Ia mencapai kondisioner sebagai campuran uap dan air panas. Hasilnya adalah masalah:
- Kelembapan yang tidak merata.Sebagian adonan menjadi basah kuyup, sebagian tetap kering, dan adonan matang tidak merata.
- Perubahan suhu dan lonjakan.Tekanan boiler dan{0}}saluran pemanasan penting. Pipa yang dingin dan basah menjatuhkan kondensat ke dalam kondisioner, sehingga beberapa menit pertama pengoperasiannya berperilaku berbeda dari menit-menit lainnya.
- Pukulan balik dan penyumbatan.Terlalu banyak cairan pada cetakan akan meningkatkan-tekanan balik dan dapat menyumbat lubang cetakan.
Perbaikannya sebagian besar bersifat rutin: menguras perangkap kondensat, menghangatkan saluran uap sebelum produksi, dan menjaga tekanan boiler tetap stabil. Suhu pengkondisian duduksekitar 80–95 derajat, dengan waktu retensi sekitar 30–90 detik. Konfirmasikan keduanya dengan resep dan mesin Anda sendiri.
Bagaimana Anda Memanggil Suhu Ekstrusi, Tekanan dan Kecepatan Sekrup?
Setelah formula dan kelembapan stabil, ekstruder menjadi instrumen yang Anda mainkan. Suhu, tekanan dan kecepatan sekrup berinteraksi, sehingga berubahsatu variabel pada satu waktudan biarkan garis selesai sebelum Anda menyentuh garis berikutnya.
Setelan suhu zona-demi-zona
Barel ekstruder bukan satu suhu. Ini adalah serangkaian zona, masing-masing memiliki pekerjaan. Profil khas untuk pakan terapung naik saat bahan diangkut dan dimasak:
- Zona umpan / pengangkutan, sekitar 60–90 derajat.Bahan dipindahkan dan-dipanaskan terlebih dahulu, belum dicairkan. Terlalu panas di sini dapat menempel dan menghalangi bagian umpan.
- Zona kompresi/memasak, sekitar 110–150 derajat.Pati menjadi gelatin dan protein mengalami denaturasi akibat tekanan dan panas. Di sinilah struktur pelet terbentuk.
- Zona mati / leleh, sekitar 120–160 derajat.Lelehan yang sudah matang diperas ke arah cetakan. Tekanan dan suhu di sini menentukan pemuaian saat pelet keluar.
Itutekanan matibiasanya duduk di antara secara kasar2 dan 4 MPa (sekitar 20–40 bar)untuk feed yang diperluas. Ini melacak resep, cetakan, dan kelembapan Anda jauh lebih banyak daripada angka di buku teks mana pun. Perlakukan setiap angka di atas sebagai jendela awal dan sesuaikan dengan pengukur kelembapan dan pengukur tekanan di depan Anda.
Menyesuaikan RPM sekrup dengan kapasitas dan kecepatan pemotong
Kecepatan sekrupmengatur berapa banyak geser dan panas yang Anda masukkan ke dalam material, dan berapa banyak pelet yang memuai. RPM yang lebih tinggi berarti lebih banyak geseran, lebih banyak pemasakan, dan lebih banyak ekspansi; itu juga berarti lebih banyak keausan. RPM yang lebih rendah menghasilkan pelet yang lebih padat dan tidak mengembang.
Aturan praktisnya: naikkan kecepatan sekrup menjadimeningkatkan ekspansi, turunkan kemeningkatkan kepadatan. Jangan menjalankan sekrup melewati titik di mana output tidak lagi bertambah. Melewati titik itu Anda hanya menambah panas dan keausan. Cocokkan kecepatan pengumpan dengan sekrup sehingga laras tetap penuh tetapi tidak tersedak.
Itupemotonglalu atur panjang pelet, bukan diameter. Diameter berasal dari cetakan; Panjangnya berasal dari seberapa cepat pemotong menyapu saat pelet keluar. Pemotong yang bekerja terlalu lambat akan menghasilkan pelet yang panjang dan berserabut. Terlalu cepat, pelet menjadi pendek dan gemuk sementara butiran halusnya naik. Atur kecepatan pemotong setelah Anda puas dengan ekspansi.
Mekanisme di sini juga diterapkan pada industri pakan yang lebih luas. Untuk latar belakang, lihat iniIkhtisar FAO tentang penggilingan pakan dan pemrosesan ekstrusi.
Pada Kelas Mesin Mana Pengaturan Ini Berlaku?
Pengaturan di atas dijalankan pada dua kelas mesin.Ekstrusi tipe-basahmenyuntikkan uap melalui kondisioner, sehingga matang dan menjadi gelatin lebih sempurna, dan ini merupakan rute standar untuk pakan terapung dalam skala besar.Ekstrusi-jenis keringmenggunakan pemanasan gesekan dan barel tanpa ketel, sehingga menghasilkan keluaran yang lebih kecil. Tabel di bawah mengonfirmasi ukuran drive dan barel di balik pengaturan yang Anda sesuaikan; verifikasi angka-angkanya dengan resep Anda sendiri.
Meja ekstruder pakan ikan sekrup 1 - tipe basah-tunggal-

Meja ekstruder pakan ikan 2 - kering-jenis tunggal-sekrup
Peringkat mesin, diukur dalam kondisi pengujian. Hasil nyata Anda akan berpindah-dengan campuran bahan mentah, kelembapan, diameter pelet, dan kondisi cetakan, jadi perlakukan ini sebagai titik awal, bukan janji.
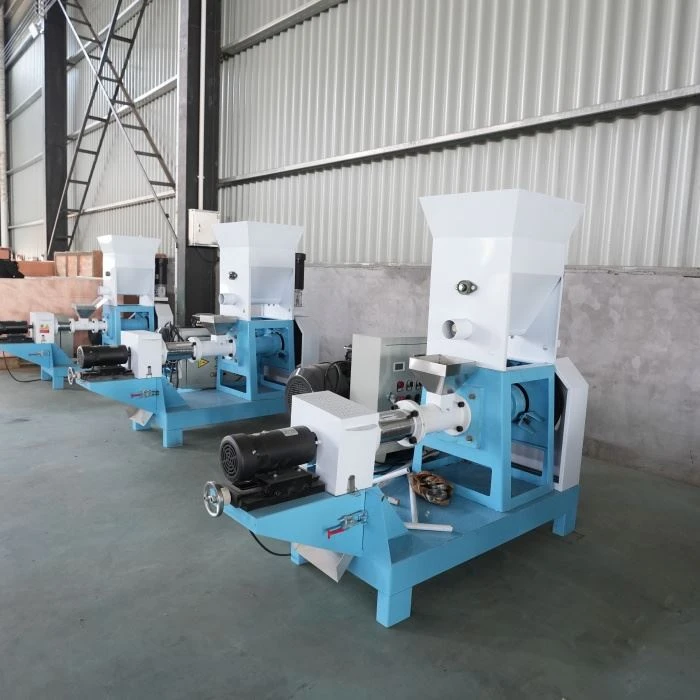
Bagaimana Anda Menjaga Pakan Terapung Tetap Mengambang?
Anda tidak membeli "mesin umpan{0}mengambang" terpisah. Anda menjalankan yang Anda miliki sehingga peletnya keluar ringan, penuh dengan udara yang terperangkap dan stabil di dalam air. Ketahui mengapa hal itu terjadi, dan Anda dapat menyelamatkan kumpulan yang sudah mulai tenggelam.
Mekanisme ekspansi di balik daya apung
Saat lelehan bertekanan dan matang meninggalkan cetakan, tekanan langsung turun. Air yang terlalu panas akan menguap di dalam pelet dan strukturnya mengepul ke luar. Ituekspansi memerangkap udara dan menurunkan kepadatan massal pelet, itulah yang membuatnya melayang.
Dua bacaan memberi tahu Anda apakah Anda melakukannya dengan benar:
- Rasio ekspansi:diameter pelet dibandingkan dengan lubang die. Pakan terapung biasanya mengembang hingga kira-kira1,5–2,0 kalidiameter cetakan, meskipun ini bervariasi menurut resep.
- Kepadatan massal:pelet mengambang yang diperluas biasanya berada di antara keduanya300 dan 450 g/L, dibandingkan sekitar 550–650 g/L untuk pakan tenggelam padat.
Kelembapan yang lebih tinggi, suhu yang lebih tinggi, dan geseran yang lebih tinggi semuanya mendorong ekspansi ke atas. Tumbuk yang lebih kering dan geser yang lebih rendah mendorongnya ke bawah. Ini adalah-ilmu ekstrusi yang sudah lama ada; untuk perawatan lebih lengkap, lihat iniLaporan konsultasi teknologi pakan ikan FAO. Untuk mekanisme dalam setting penelitian, bacapenelitian ekstrusi aquafeed oleh Bouvier dan Brisset.
Memperbaiki pelet yang mengapung kemudian tenggelam
"Mengambang lalu tenggelam" adalah salah satu keluhan yang paling umum, dan ada daftar singkatnya:
- Ekspansi yang terlalu sedikit.Naikkan sedikit-suhu zona dan kecepatan sekrup, atau tingkatkan kelembapan tumbukan, sehingga lebih banyak udara yang terperangkap.
- Pengeringan membuat struktur menjadi rata.Pengeringan yang terlalu-cepat akan menghancurkan sel-sel rapuh yang mengembang. Perlambat profil (lihat bagian selanjutnya).
- Resep terlalu padat.Terlalu banyak lemak atau bahan berat akan meningkatkan kepadatan. Seimbangkan kembali rumusnya.
- Mati usang atau salah.Cetakan yang aus menghasilkan aliran yang tidak merata dan ekspansi yang buruk. Periksa kondisi cetakan.
Selalu uji daya apung dengan cara yang sama: suhu air tetap dan waktu perendaman tetap. Ubah cara Anda menguji dan Anda akan mengejar kebisingan, bukan sinyal. Untuk mengetahui-seluruh urutan pembuatan kendaraan hias-, lihatmembuat pelet pakan ikan terapung selangkah demi selangkah.
Bagaimana Cara Mengeringkan dan Mendinginkan Pelet Tanpa Memecahkannya?
Pengeringan adalah proses penghancuran pelet yang kuat secara diam-diam. Pelet yang terlihat sempurna setelah dikeluarkan dari alat ekstruder dapat pecah atau hancur beberapa hari kemudian karena dikeringkan terlalu keras atau dikemas terlalu hangat. Kemenangan yang lambat dan mantap di sini.
Profil pengeringan multi-zona
Menggunakanlebih dari satu tahap pengeringan, dan biarkan masing-masing berbuat lebih sedikit. Pola yang bisa diterapkan untuk umpan yang diekstrusi:
- Zona 1 (kelembaban tinggi, panas lembut):hilangkan air permukaan terlebih dahulu, dengan suhu udarasekitar 80–100 derajat. Jangan meledakkannya.
- Zona 2 (kelembaban sedang, panas sedang):mendorong kelembapan internal ke luar. Jaga suhu tetap stabil, jangan naik.
- Zona 3 (kelembaban rendah, panas sedang):menyelesaikan pekerjaan. Turunkan suhu agar bagian luarnya tidak-mengeras dan memerangkap kelembapan di dalam.
Pengeringan yang cepat dan panas menghasilkan kulit yang keras sementara bagian intinya tetap basah. Inti kemudian menyusut dan permukaannya retak. Kelembapan juga bergerak lambat, sehingga profil multi-zona yang stabil akan lebih lembut dan lebih baik dalam mencapai target.
Pendinginan-aliran balik dan target kelembapan akhir
Setelah kering,dinginkan pelet sebelum dilapisi dan dikemas. Pendinginan aliran-berlawanan, saat udara bergerak melawan aliran pelet, menurunkan panas secara merata. Ini menjadi lebih penting seiring bertambahnya ukuran pelet.
Target yang harus dipertahankan:
- Kelembapan pelet akhir: pada atau di bawah sekitar 10–12%, jadi pakan disimpan tanpa jamur.
- Titik akhir pendinginan:bawa pelet ke dalam dengan kasar5 derajat lingkungansebelum mengantongi.
Kantong pelet hangat dan masalahnya tidak terlihat pada awalnya. Beberapa hari kemudian karung itu mengeluarkan keringat dari dalam, dan petani membukanya untuk melihat pakan yang berlapis, berjamur, atau rusak. Mesin itu tidak melakukan semua itu. Suhu pengepakan berhasil.
Kapan dan Bagaimana Sebaiknya Anda Melapisi Pelet Dengan Minyak?
Lemak adalah bagian paling mahal dari banyak resep, dan tidak menyukai panas. Tambahkan ke pelet yang sudah jadi, setelah pengering, bukan sebelumnya. Kirimkan melalui pengering dan Anda membayar energi yang dihasilkan.
Lapisan drum vs vakum
Dua metode pelapisan mencakup sebagian besar pakan air:
- Lapisan drummenyemprotkan minyak ke permukaan pelet saat terjatuh. Ini sederhana dan terjangkau, dan cocok untuk penambahan minyak yang lebih rendah. Batasannya adalah hanya permukaannya saja yang menyerap minyak, dan pelet dengan muatan berat tetap berminyak.
- Lapisan vakummenarik udara keluar dari pelet terlebih dahulu, lalu membiarkan minyak masuk saat tekanan kembali. Minyak menembus lebih dalam ke struktur pori, sehingga pelet dapat terbawapenambahan lemak yang lebih tinggidengan tetap menanganinya dengan baik.
Pilih lapisan drum untuk memberi lapisan-yang ringan. Pilih pelapisan vakum bila resep memerlukan inklusi minyak yang tinggi, terutama untuk spesies berlemak yang energinya harus dimasukkan ke dalam pelet.
Menghentikan tangisan minyak
"Oil weeping" adalah ketika minyak bebas terlihat pada permukaan pelet atau kantong. Itu membuang-buang lemak yang mahal dan meninggalkan kantong berminyak. Penyebab umum dan perbaikannya:
- Terlalu banyak minyak untuk volume pori.Kurangi penambahan atau pindah ke pelapisan vakum.
- Minyak terlalu panas atau disemprotkan terlalu cepat.Biarkan minyak dan pelet bertemu dengan kecepatan terkendali agar terserap.
- Pelet terlalu padat untuk diserap.Pelet yang lebih padat memiliki ruang pori yang lebih sedikit; sesuaikan ekspansi atau terima beban oli yang lebih rendah.
- Pelapisan sebelum pelet dingin.Pelet hangat mengeluarkan minyak. Dinginkan sepenuhnya terlebih dahulu.
Cacat Pelet Pakan Ikan: Bagan Pemecahan Masalah
Dalam pembuatan pelet pakan ikan sehari-hari dengan mesin, meja inilah yang harus disimpan di samping mesin. Bacalah darigejalaAnda dapat melihat, periksakemungkinan penyebabnya, lalu terapkantindakan. Kerjakan satu perubahan pada satu waktu. Untuk pola di balik kesalahan ini, lihatmasalah umum pada mesin pembuat pelet pakan ikan.
Satu langkah melewati dadu yang diblokir adalah dadu yang berhenti dikeluarkan sama sekali. Saat pelet berhenti keluar dan bukannya menjadi encer, kerjakanlahmengapa ekstruder pakan ikan berhenti habissebelum Anda meraih kunci pas.
Resep sama, hasil berbeda tiap shift?Hal ini biasanya merupakan masalah-pengendalian komponen aus atau kelembapan-dan bukan sebuah misteri. Bagikan sampel dan pengaturan pelet Anda dan kami akan membantu Anda membuat lembar parameter yang stabil.Bicaralah dengan teknisi ekstrusi kami →
Bagaimana Anda Mengganti Dies dan Mengelola Suku Cadang dan Perawatan Harian?
Keausan adalah hal yang normal. Waktu henti bersifat opsional. Cetakan, sekrup, dan laras semuanya aus setiap ton yang Anda jalankan, dan penurunan kualitas biasanya terjadi secara bertahap hingga menjadi kegagalan batch. Penggantian terencana mengalahkan perbaikan darurat.
Pemicu penggantian die & roller
Jangan menunggu sampai dadu gagal. Ganti atau perbaiki bila Anda melihat salah satu hal berikut:
- Keluaran turunsementara pengaturannya tetap sama.
- Mati-penyumbatan lubangmenjadi sering atau tidak merata.
- Kualitas pelet menurun:lebih banyak denda, stabilitas air lebih buruk, ekspansi tidak merata.
- Keausan yang terlihatpada permukaan cetakan, atau diperbesar,-dari-lubang bundar.
- Jarak bebas mati/roltidak dapat lagi diatur ke spesifikasi.
Masa pakai cetakan sangat bervariasi tergantung tingkat kekasaran resepnya, jadi lacaklahton yang diproduksi, bukan berdasarkan waktu kalender, dan catat setiap perubahan. Komponen aus yang umum disimpan di rak: cetakan, roller, bilah pemotong, dan saringan.
Jadwal harian/mingguan/bulanan
Dua kebiasaan membuahkan hasil:mencatat semuanya(setting, ton, hasil pelet) danbersihkan barel di antara batchjadi satu resep tidak mencemari resep berikutnya. Untuk keausan sekrup dan laras, lihatkeausan dan perbaikan ekstruder sekrup kembar. Untuk faktor hulu yang meningkatkan hasil, lihatfaktor apa yang mempengaruhi kualitas dan hasil pakan ikan ekstrusi.
Bagaimana Cara Menjaga Konsisten Pembuatan Pelet Pakan Ikan Dengan Mesin?
Konsistensi inilah yang mengubah mesin yang berfungsi menjadi bisnis yang andal. Pelanggan yang mendapatkan pelet yang sama setiap pengiriman akan kembali; orang yang mendapat pelet berbeda setiap saat tidak. Konsistensi dibangun dari pengambilan sampel dan disiplin, bukan keberuntungan.
Pos pemeriksaan pengambilan sampel dan QC
Ambil sampel pada titik tetap dan catat hasilnya, sehingga penyimpangan muncul sebelum menjadi kumpulan yang ditolak:
- Setelah pencampuran:periksa kelembaban dan keseragaman campuran.
- Pada saat mati:periksa pemuaian dan bentuk pelet.
- Setelah kering:periksa kelembaban dan kekerasan akhir.
- Setelah pendinginan:periksa suhu dan denda.
- Pakan yang sudah jadi:periksa daya apung, stabilitas air dan distribusi ukuran pelet.
Simpan log satu-halaman per shift. Saat hasilnya menyimpang, Anda dapat melacaknya kembali ke pengaturan yang dipindahkan. Itu lebih baik daripada-menyetel ulang seluruh lini dari awal.
Disiplin memulai dan mematikan operator
Kebanyakan inkonsistensi tersembunyi di lima belas menit pertama dan terakhir. Rutinitas yang disiplin menutup kesenjangan tersebut:
Memulai-permulaan:saluran uap hangat dan tiriskan kondensat; sesuaikan suhu zona sebelum memberi makan; mulai pengumpan dengan lambat dan tingkatkan sesuai peringkat; periksa kembali kelembapannya setelah saluran stabil.
Penutupan:hentikan pengumpan sebelum sekrup berhenti; bersihkan tong agar material tidak menempel dan hangus; bersihkan cetakan dan pemotong; rekam pengaturan akhir selagi masih baru.
Rotasi operator melalui daftar periksa tertulis yang sama dan kualitas tetap berada di lini, bukan dengan satu orang.
Seperti Apa Kontrol Batch di Seluruh Kapasitas Lini?
Konsistensi berskala dengan garis. Pada jalur kecil, satu operator dapat mengendalikan setiap pos pemeriksaan dengan tangan; pada jalur komersial, pengambilan sampel rutin dan sistem kontrol membawa lebih banyak beban. Tabel di bawah memetakan kelas garis sehingga Anda bisa melihat di mana teknik kontrol batch-yang sama berlaku.
Tabel 3 - Kapasitas lini produksi pakan perairan
Unit starter kecil dapat dibuat dari masing-masing mesin sebagai titik referensi: penghancur dengan kecepatan 80–120 kg/jam dengan daya 3 kW, mixer dengan kecepatan 130–150 kg/jam dengan daya 3 kW, dan pengering dengan kecepatan 100–130 kg/jam dengan daya 6 kW, dengan daya total sekitar 16–68 kW dan luas tapak sekitar 5×2×3 m. Kelas mana pun yang Anda jalankan, pengambilan sampel dan rutinitas di atas tetap sama.
FAQ Teknik Pembuatan Pelet Pakan Ikan
Berapa kadar air terbaik untuk membuat pelet pakan ikan?
Tidak ada angka pasti, namun ekstrusi-jenis basah biasanya menghasilkan tumbukan dengan kadar air sekitar 20–30%, dengan kadar air total pada cetakan mendekati 25–30%. Angka yang tepat tergantung pada resep dan mesin Anda. Tetapkan dengan uji coba dan pertahankan dengan stabil: pengukur kelembapan pada tumbukan lebih berharga daripada angka apa pun.
Berapa suhu ekstrusi yang membuat pelet pakan ikan terapung?
Pakan terapung membutuhkan panas dan geser yang cukup untuk mengembang. Zona barel biasanya naik sekitar 60–90 derajat di zona umpan, 110–150 derajat di zona memasak, dan sekitar 120–160 derajat di dekat cetakan, dengan tekanan cetakan sekitar 2–4 MPa. Perlakukan ini sebagai jendela awal dan sesuaikan dengan resep Anda sendiri.
Mengapa pelet pakan ikan saya tenggelam bukannya mengapung?
Tenggelam biasanya berarti tidak cukup ekspansi atau struktur runtuh. Periksa kelembapan tumbukan, naikkan-suhu zona cetakan dan kecepatan sekrup sedikit demi sedikit, perlambat pengering agar tidak menghancurkan sel-sel yang mengembang, seimbangkan kembali resep yang terlalu-padat, dan pastikan cetakan tidak aus.
Mengapa pelet pakan ikan saya pecah atau hancur?
Penyebab umumnya adalah penggilingan yang kasar atau tidak rata, kadar air tumbuk yang rendah atau tidak stabil, pengeringan yang terlalu cepat atau terlalu panas, dan jarak die/roller yang salah. Menggiling lebih halus dan merata, menstabilkan kelembapan, memperlambat profil pengeringan, dan mengatur ulang jarak die dan roller.
Seberapa sering Anda harus mengganti pelet pakan ikan?
Lacak masa pakai cetakan berdasarkan ton yang dihasilkan, bukan berdasarkan kalender, karena resep abrasif akan lebih cepat rusak. Ganti atau pasang kembali ketika output turun pada pengaturan yang tidak berubah, penyumbatan menjadi sering terjadi, kualitas pelet menurun, atau permukaan cetakan menunjukkan keausan atau lubang yang membesar. Simpan cetakan cadangan di rak.
Bagaimana cara mengurangi bubuk dan denda pada pelet pakan ikan?
Tingkatkan kelembapan akhir hingga kisaran 10–12% agar pelet tidak rapuh. Kurangi kecepatan pemotong yang berlebihan, dan naikkan suhu pengkondisian untuk membuat lebih banyak pati menjadi gelatin. Ganti cetakan yang sudah usang, dan pasang jaring penyaring yang benar sehingga butiran halus dipisahkan dan didaur ulang, bukan dikantongi.
Berapa ukuran gilingan yang terbaik untuk pelet pakan ikan?
Gunakan aturan 1/3: jaga agar partikel terbesar tidak lebih besar dari sepertiga diameter lubang-mata. Dalam praktiknya, hal ini berarti layar hammer mill berukuran sekitar 0,8–1,5 mm, dan sering kali merupakan tepung yang lebih halus untuk pelet kecil. Konfirmasikan target terhadap pabrik dan layar Anda sendiri.
Bisakah satu mesin membuat pakan ikan terapung dan tenggelam?
Ya. Satu ekstruder dapat menghasilkan keduanya, karena pelampung atau tenggelam ditentukan oleh seberapa jauh pelet mengembang dan cara Anda mengeringkannya, bukan oleh mesin itu sendiri. Ubah resep dan pengaturannya, dan barel yang sama akan menenggelamkan pakan di sore hari. Melihatmesin ekstruder pakan ikantentang cara kerja platform.